Đối với cùng một bản vẽ thép tấm, laser, plasma và cắt oxy–nhiên liệu có thể tạo chi tiết đạt yêu cầu theo những cách rất khác nhau. Vấn đề không đơn giản là “tấm mỏng chọn laser, tấm dày chọn oxy”. Người đặt gia công còn phải hiểu vật liệu được cắt theo cơ chế nào, mép cắt có ảnh hưởng tới lỗ bu lông hoặc đường hàn không, và liệu chi phí cắt ban đầu có thấp hơn chi phí để hoàn thiện chi tiết cuối cùng hay không.
Bài viết này giải thích bản chất của ba phương pháp cắt nhiệt và cách chúng ảnh hưởng đến chất lượng thép tấm sau cắt. Mục tiêu là giúp người lập BOQ, kỹ sư vật tư hoặc bộ phận mua hàng đặt đúng câu hỏi khi gửi bản vẽ, không phải công bố năng lực máy gia công tại Thép Trần Long. Giá, khả năng cắt và dung sai thực tế phải xác nhận với đơn vị có thiết bị tương ứng.
Cắt thép tấm bằng laser, plasma và oxy khác nhau ngay từ cơ chế tạo đường cắt
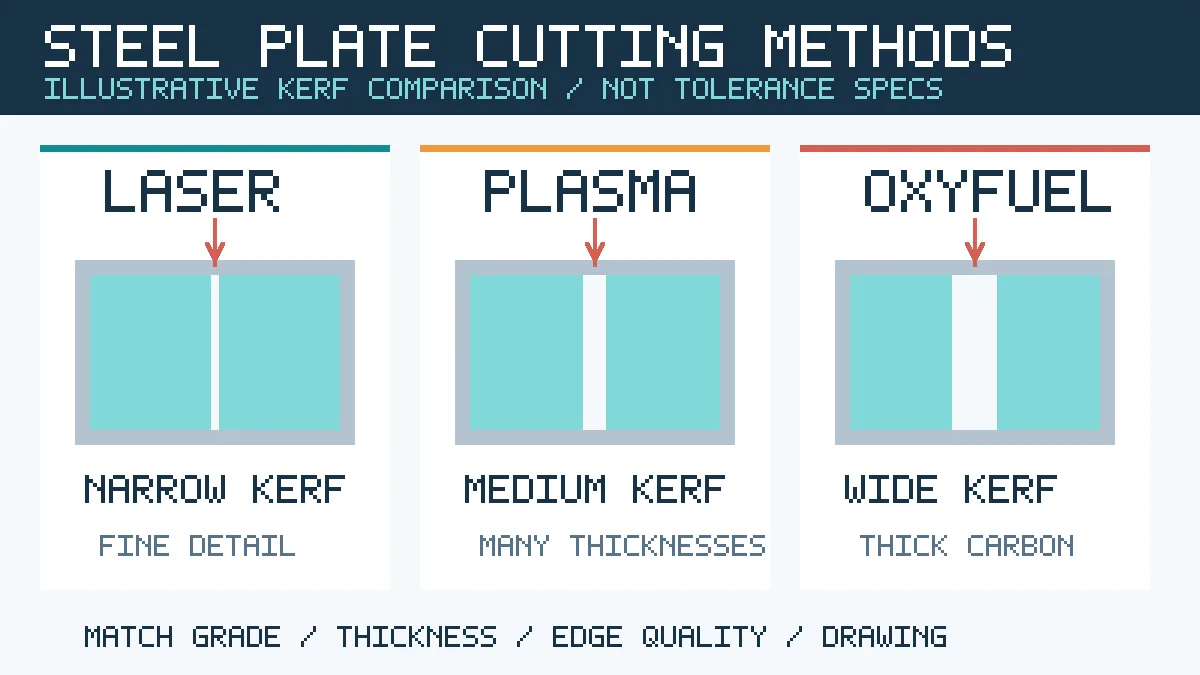
Với cắt laser, chùm tia năng lượng tập trung làm nóng chảy hoặc tham gia quá trình oxy hóa vật liệu tại vị trí cắt, đồng thời khí hỗ trợ đẩy phần vật liệu ra khỏi rãnh. Do vùng tập trung năng lượng hẹp, laser thường có ưu thế khi biên dạng phức tạp, chi tiết nhỏ hoặc yêu cầu độ chính xác cao ở điều kiện máy phù hợp. Tuy nhiên chất lượng thực tế vẫn phụ thuộc công suất, nguồn laser, khí, độ sạch bề mặt, độ dày và điều chỉnh máy; không có nghĩa mọi máy laser đều cho một mức dung sai cố định.
Cắt plasma dùng hồ quang điện tạo dòng khí ion hóa ở nhiệt độ cao để làm nóng chảy kim loại dẫn điện và thổi kim loại lỏng ra ngoài. Đây là một giải pháp linh hoạt với nhiều chiều dày và nhiều kim loại dẫn điện. Ở một số cấu hình, đường cắt có thể có xỉ bám ở mặt dưới hoặc độ nghiêng mép cần kiểm, nhưng hệ plasma và thông số vận hành phù hợp vẫn có thể tạo mép cắt tốt. Vì vậy không nên đánh giá plasma chỉ bằng nhận xét “mép cắt xấu hơn laser”.
Cắt oxy–nhiên liệu (oxy-gas, oxyfuel) khác hai phương pháp trên vì tận dụng phản ứng oxy hóa sắt sau khi gia nhiệt để tách vật liệu. Cơ chế ấy phù hợp chủ yếu với thép carbon ở điều kiện nhất định, đặc biệt trong nhiều ứng dụng tấm dày; không thể suy nó phù hợp tương tự cho inox hoặc nhôm. Quá trình gia nhiệt và oxy hóa cũng có thể làm tăng vùng ảnh hưởng nhiệt, xỉ và công đoạn xử lý mép sau cắt.
| Đặc điểm | Laser | Plasma | Oxy–nhiên liệu |
|---|---|---|---|
| Cơ chế chính | Chùm laser tập trung và khí phụ trợ | Hồ quang plasma làm nóng chảy và thổi kim loại | Gia nhiệt và phản ứng oxy hóa sắt |
| Vật liệu thường phù hợp | Thép carbon, inox và một số vật liệu theo cấu hình máy | Kim loại dẫn điện | Chủ yếu thép carbon phù hợp |
| Khả năng nổi bật | Chi tiết nhỏ, kerf hẹp và độ chính xác khi điều kiện thích hợp | Phạm vi ứng dụng rộng, hiệu suất tốt ở nhiều chiều dày | Có thể kinh tế với thép carbon rất dày |
| Điểm cần kiểm kỹ | Khí, lỗ nhỏ, công suất, bề mặt tấm và chất lượng mép | Độ nghiêng, xỉ, tiêu hao đầu cắt và giới hạn máy | Gia nhiệt, xỉ, HAZ và thời gian xử lý sau cắt |
Cách phân biệt này phù hợp với tài liệu Choosing a Cutting Process của Hypertherm. Nhà sản xuất cũng lưu ý nhiều phương pháp có vùng ứng dụng chồng lấn: lựa chọn phải xét vật liệu, chất lượng mép, năng suất và công đoạn sau cắt, không dựa vào một ngưỡng độ dày duy nhất.

Vì sao chiều dày thép tấm không đủ để quyết định dùng máy cắt nào?
Giả sử hai bản vẽ đều dùng thép carbon dày 10 mm. Bản vẽ thứ nhất là nhiều chi tiết nhỏ có lỗ, góc bo và yêu cầu lặp kích thước chặt. Bản vẽ thứ hai là những tấm bản mã lớn, ít đường cắt, sau đó còn phải khoan lỗ và vát mép để hàn. Dù chiều dày vật liệu giống nhau, ưu tiên về năng suất, dung sai và chất lượng mép của hai đơn hàng đã khác nhau. Một phương pháp tốt cho bản vẽ thứ nhất chưa chắc là phương án kinh tế nhất cho bản vẽ thứ hai.
Tình huống khác là tấm carbon dày khoảng 60 mm chủ yếu cần chia thành phôi lớn. Oxy–nhiên liệu hoặc plasma đủ năng lực có thể là những phương án cần khảo sát, nhưng vẫn phải kiểm chất lượng mép sau cắt, biến dạng nhiệt, xử lý bề mặt và khả năng gá của máy. Các con số 10 mm và 60 mm ở đây chỉ là ví dụ tình huống để phân tích quyết định, không phải bảng quy định rằng dày bao nhiêu bắt buộc dùng công nghệ nào.
Với vật liệu có yêu cầu luyện kim đặc biệt hoặc có thể bị ảnh hưởng bởi nhiệt, phải đọc hướng dẫn của nhà sản xuất thép và yêu cầu bản vẽ trước khi chọn quy trình. SSAB đưa hướng dẫn khác nhau theo sản phẩm và yêu cầu xử lý, cho thấy không nên áp một thông số cắt cho toàn bộ các mác thép.
Kerf và HAZ có ảnh hưởng gì đến mép cắt, lỗ và liên kết của bản mã?
Kerf là phần chiều rộng vật liệu bị lấy đi bởi đường cắt. Một kerf hẹp có thể có lợi khi cắt chi tiết nhỏ hoặc bố trí nhiều chi tiết trên cùng tấm phôi, nhưng nếu xưởng dùng dữ liệu kerf không đúng với máy thì kích thước cuối cùng vẫn có thể sai. Khi lập nesting — sơ đồ xếp chi tiết trên tấm — người lập trình còn phải tính khoảng cách an toàn giữa các đường cắt, vùng gá kẹp và phần mép phôi không thể sử dụng.
HAZ (heat-affected zone) là vùng vật liệu chịu tác động nhiệt nhưng không nhất thiết bị nóng chảy như phần rãnh cắt. Mức độ ảnh hưởng phụ thuộc năng lượng đưa vào, tốc độ, vật liệu và điều kiện làm mát. Với bản mã cần hàn tiếp, mép cắt có xỉ, vết oxy hóa, góc nghiêng hoặc độ cứng cục bộ cần được xem xét theo quy trình hàn và hồ sơ thiết kế. Không thể tuyên bố mọi mép plasma bắt buộc phải mài hoặc mọi mép laser có thể hàn ngay mà không kiểm tra.
Lỗ bu lông càng cần phân biệt lỗ đã đạt kích thước và chất lượng theo bản vẽ với lỗ được cắt gần kích thước rồi khoan/doa hoàn thiện. Hai cách làm có số công đoạn và giá khác nhau. Nếu kỹ sư chỉ định khoan lỗ sau cắt, nhà cung cấp không được tự đổi thành lỗ cắt nhiệt thành phẩm nhằm rút ngắn tiến độ. Có thể đọc thêm bản mã thép và cách đọc lỗ, chiều dày, grade để xác định yêu cầu đầu vào trước khi đặt gia công.
ISO 9013 nói gì về chất lượng cắt nhiệt và vì sao không phải giới hạn công suất máy?
ISO 9013:2017 là tiêu chuẩn phân loại đường cắt nhiệt theo đặc tính hình học và dung sai chất lượng với oxy–nhiên liệu, plasma và laser trong phạm vi áp dụng. Tiêu chuẩn nêu các dải chiều dày để áp dụng cách phân loại kết quả, nhưng không được lấy những dải này làm giới hạn cắt tối đa của mọi máy có trên thị trường. Phạm vi năng lực thương mại phải theo thông số thiết bị, điều kiện vật liệu và chất lượng cần đạt.
Một lưu ý khác thường bị bỏ qua: tiêu chuẩn phân loại chất lượng bề mặt cắt không tự động giải quyết mọi sai lệch hình dạng của toàn bộ tấm thép. Chẳng hạn, cong vênh tổng thể do nhiệt có thể cần tiêu chí riêng trong bản vẽ và phương pháp đo được thống nhất. ISO cũng đã ban hành Amendment 1:2024 cho ISO 9013:2017; khi hồ sơ dự án trích dẫn một phiên bản hoặc sửa đổi cụ thể, cần đối chiếu đúng bản áp dụng thay vì chỉ nêu “đạt ISO 9013” chung chung.
Do đó, điều nên hỏi ở đơn vị gia công không phải “máy đạt ISO nào?” mà là: với grade, độ dày, bản vẽ và chất lượng mép yêu cầu, bên gia công nghiệm thu đặc tính nào, theo phạm vi nào, bằng thiết bị đo và biểu mẫu nào? Nếu công trình cần độ nghiêng, độ nhám, dung sai lỗ hay xử lý bavia riêng, các yêu cầu đó phải được làm rõ ngay trong bản vẽ và báo giá.
Chi phí cắt thấp nhất có đồng nghĩa chi phí chi tiết hoàn thiện thấp nhất?
Không nhất thiết. Một chi tiết được cắt với đơn giá thấp nhưng còn nhiều xỉ, cần mài hoặc khoan lại có thể tốn công hơn phương án cắt ban đầu đắt hơn nhưng ít công đoạn sau cắt. Vì vậy Hypertherm nhấn mạnh việc xem chi phí trên completed part — chi tiết sau khi đã đạt yêu cầu bàn giao — thay vì chỉ giá vận hành máy mỗi giờ.
Ví dụ giả định một đơn hàng 100 bản mã: phương án A có giá cắt 80.000 đồng/chi tiết và cần 10.000 đồng để xử lý mép, tổng 90.000 đồng. Phương án B có giá cắt 55.000 đồng/chi tiết nhưng phát sinh 40.000 đồng/chi tiết cho sửa mép và khoan bổ sung, tổng 95.000 đồng. Như vậy chi phí của A là 9.000.000 đồng cho 100 chi tiết, thấp hơn 9.500.000 đồng của B. Tất cả đơn giá trên chỉ nhằm minh họa phép so sánh; không phải báo giá Thép Trần Long hoặc giá thị trường.
Để tính đúng, còn cần cộng giá tấm phôi, hao hụt nesting, vận chuyển, thuế, xử lý phế liệu, hồ sơ nghiệm thu và thời gian bàn giao. Phương án mua thép tấm nguyên khổ rồi tự thuê gia công cũng cần so cùng điều kiện với phương án mua chi tiết đã cắt hoàn thiện. Nếu số lượng ít, thời gian chuẩn bị máy và file lập trình có thể chiếm tỷ trọng đáng kể; nếu số lượng lớn, năng suất và số lần thao tác sau cắt trở nên quan trọng hơn.
Từ bản vẽ đến yêu cầu báo giá: cần trao đổi những gì?
Trước khi chào một phương pháp cắt, bên mua nên xác định vật liệu nền và trạng thái phôi. Cùng tên “thép tấm” nhưng tấm cán nóng, cán nguội hoặc một mác thép đặc biệt có thể cần cách chuẩn bị và kiểm soát mép khác nhau. Với vật tư, cần ghi grade, tiêu chuẩn, T × W × L, dung sai phôi và chứng từ lô; với chi tiết gia công, cần thêm mã chi tiết, revision bản vẽ, số lượng, vị trí lỗ, kiểu mép và yêu cầu xử lý sau cắt.

File DWG/DXF cũng phải được đọc như dữ liệu kỹ thuật, không chỉ là hình để xem. Nếu đơn vị tính trong file là inch nhưng người nhận hiểu mm, chi tiết có thể sai hoàn toàn. Đường bao bị trùng, hở hoặc xuất hiện cả đường gia công lỗ khoan trong lớp cắt sẽ làm sai chiều dài cắt và số công đoạn. Vì vậy cần đối chiếu file DXF/DWG với PDF bản vẽ và bảng BOM cùng revision. Khi nhận hàng, đo kích thước theo điểm chuẩn trên bản vẽ, kiểm lỗ/biên dạng, chất lượng mép và tình trạng cong vênh theo tiêu chí đã được phê duyệt.
| Câu hỏi khi gửi yêu cầu | Vì sao cần biết trước khi báo giá? |
|---|---|
| Thép gì, T × W × L và grade nào? | Kiểm tính phù hợp của phương pháp cắt và nguồn phôi |
| Chi tiết hoàn thiện cần dung sai nào? | Quyết định công đoạn cắt, khoan, mài và đo nghiệm thu |
| Có HAZ, xỉ, lỗ bu lông hoặc vát mép cần kiểm không? | Tránh phát sinh sửa chi tiết và chậm tiến độ |
| Bản vẽ/file DXF có cùng revision và đơn vị không? | Ngăn sai biên dạng hoặc số lượng khi nesting |
| Đơn giá gồm phôi, cắt, xử lý mép và giao nhận chưa? | So chi phí thực của chi tiết hoàn thiện thay vì giá cắt đơn lẻ |
Nếu đang tìm nguồn vật liệu trước khi quyết định gia công, có thể tham khảo cách đọc kích thước thép tấm, công thức tính trọng lượng thép tấm và thép tấm cán nóng. Thép Trần Long có thể tiếp nhận yêu cầu quy cách vật liệu qua trang liên hệ; phạm vi dịch vụ gia công cần được xác nhận riêng, không suy từ bài giải thích công nghệ.
Câu hỏi thường gặp khi lựa chọn cắt thép tấm
Laser có phải lúc nào cũng chính xác và rẻ hơn plasma?
Không. Laser có ưu thế ở nhiều chi tiết nhỏ và điều kiện đòi hỏi đường cắt hẹp, nhưng giá thành còn phụ thuộc độ dày, số lượng, cấu hình máy và bước hoàn thiện. Plasma có thể phù hợp hơn trong nhiều tình huống khác.
ISO 9013 có bảo đảm chi tiết không bị cong vênh?
Không. ISO 9013 phân loại đặc tính hình học và chất lượng của bề mặt cắt nhiệt trong phạm vi áp dụng; cong vênh tổng thể và các yêu cầu kết cấu cần được quy định/kiểm riêng.
Có thể chỉ gửi ảnh chụp bản vẽ để nhận báo giá cắt không?
Ảnh có thể giúp trao đổi ban đầu, nhưng để chốt gia công cần bản vẽ có kích thước, dung sai, mác vật liệu và phiên bản được duyệt. Khi dùng DXF/DWG phải thống nhất đơn vị, đường bao và số lượng chi tiết.